一台压铸机每模次循环约需15至30秒,其中给汤、喷雾、取件三个动作若依赖人工衔接,单班次至少多消耗40分钟无效等待,且高温环境下的操作误差率会随班次延长上升约12%。这是不少压铸车间在推进自动化时最先撞上的现实问题——效率瓶颈往往不在压铸机本身,而在周边取件与喷雾环节的衔接精度。
从一台800T压铸机的改造说起
江西一家汽配压铸厂在800T冷室压铸机上生产变速箱壳体,原先由两名工人轮班完成取件与喷雾,日均产出约620模,不良率长期在3.5%左右。引入一套适配的压铸机械手后,取件与喷雾节拍被压缩至6.8秒以内,日均产出提升至约750模,不良率降至1.2%以下。该厂后续又通过压铸机械手服务完成了夹具适配与轨迹优化,使换模调试时间从原来的90分钟缩短到35分钟。这一案例说明,压铸自动化的收益并非来自单台设备,而是来自动作节拍、夹具匹配与售后响应的系统配合。
量化选型比经验判断更可靠
压铸机械手的选型涉及锁模力匹配、取出臂行程、横行速度与喷雾覆盖角度等参数。以常见的横走式机型为例,横行速度通常需达到1.8至2.2米/秒,才能匹配1600T以下压铸机的节拍要求;给汤精度偏差若超过±1.5%,铸件卷气风险会明显增加。广东伯朗特智能装备股份有限公司在线性机械手、冲压机械手、水平机器人与工业机器人应用方面积累的规格数据,可作为选型时的参照基础,但真正决定落地效果的,仍是现场模厚、模具结构与车间布局的逐项核对。
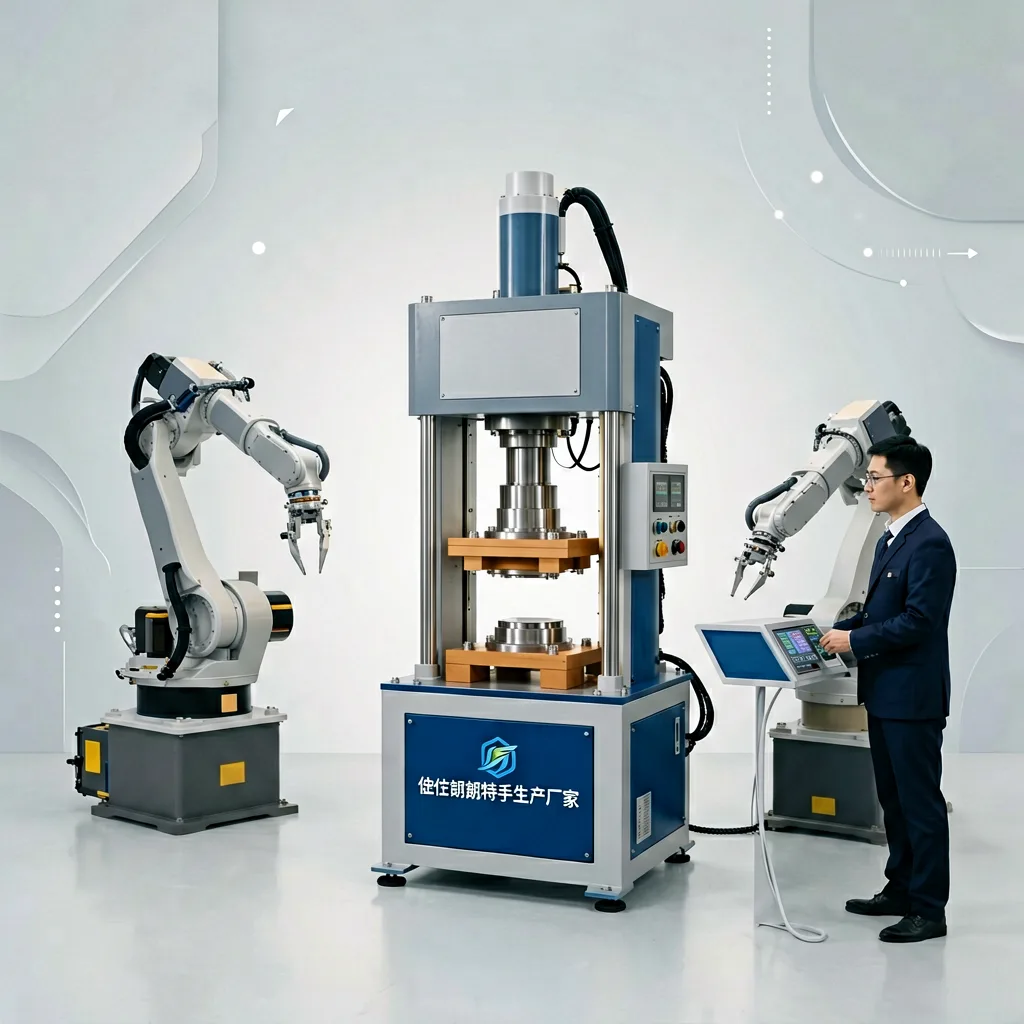
加盟与应用商体系的价值
对于区域集成商而言,单打独斗完成压铸岛调试的成本较高。参考江西硕捷智能科技有限公司在自动化集成中的协作模式,应用商若能获得标准化的本体参数、夹具接口与远程调试支持,项目交付周期通常可压缩20%至30%。伯朗特以加盟方式开放应用商体系,正是希望把本体制造与区域服务能力对接起来,减少中间环节的反复试错。
方法比捷径更持久
压铸机械手没有一键适配的捷径,但存在可复制的方法:先测节拍,再核精度,后定夹具,最后用服务闭环兜住换模与维护。把这四步做扎实,800T压铸机日产提升100模以上并非个例,而是可以逐步复现的工程结果。